


Короткий вступ до трубопроводів
Зварні сталеві труби охоплюють процеси виробництва ERW, EFW, LSAW і SSAW з використанням вуглецевої, легованої та нержавіючої сталі, стандарти яких відповідають API 5L, ASTM і ASME.
API 5L Gr B, X42, X46, X52, X56, X60, X65, X70, X80 PSL1, PSL2 і для роботи з кислотою. ASTM A53B. ASTM A252 клас 3 для трубних паль. ASTM A672 B60, C65 для послуг високого тиску.
Короткий вступ до трубопроводів
Сталева трубопроводна труба API 5L призначена для нафто- та газопроводів у нафтовій та газовій промисловості, розроблена для різних робочих середовищ. Як правило, матеріалом труб для повітроводів є вуглецева сталь, яка відповідає специфікаціям API SPEC 5L. Він використовується в нафтовій і газовій промисловості, відповідає транспортним вимогам нафтової промисловості та, як очікується, працюватиме в екстремальних ситуаціях: низькі та високі температури, стійкість до корозії в корозійних середовищах і кислотна робота в умовах H2S.
Переглянути всі специфікації труб API 5L.
Характеристика марок зварних труб (ERW, LSAW, SSAW) для трубопроводів
Загальний клас: API 5L Gr.B PSL1, PSL2, кислотна труба. Середній: X42, X46. Середній: X52. Середній і високий: X56. Високий рівень: труба API 5L X60 PSL1, PSL2 LSAW. Висока: труба API 5L X65 PSL1, PSL2 LSAW/SSAW. Висока преміум-клас: API 5L X70. Висока преміум-клас: API 5L X80.
Труба PSL2 суфіксується літерою N, Q або M, наприклад API 5L X52N, API 5L X60Q/M. Труба для кислотної служби суфіксується літерами NS, QS або MS, наприклад API 5L X65QS.
Літери суфікса N, Q, M, S
A: Гарячекатаний як є (як прокат). N: нормалізований при прокатці, нормалізований формування, нормалізований. Q: Загартований і загартований. M: ламінований або термомеханічно сформований. S: Використовуйте в кислотній подачі (кисла подача).
Хімічний склад і механічна стійкість
Хімічний склад зварних труб API 5L має більш суворий контроль, ніж безшовних труб. Щоб дізнатися більше про безшовні труби API 5L, відвідайте тут.
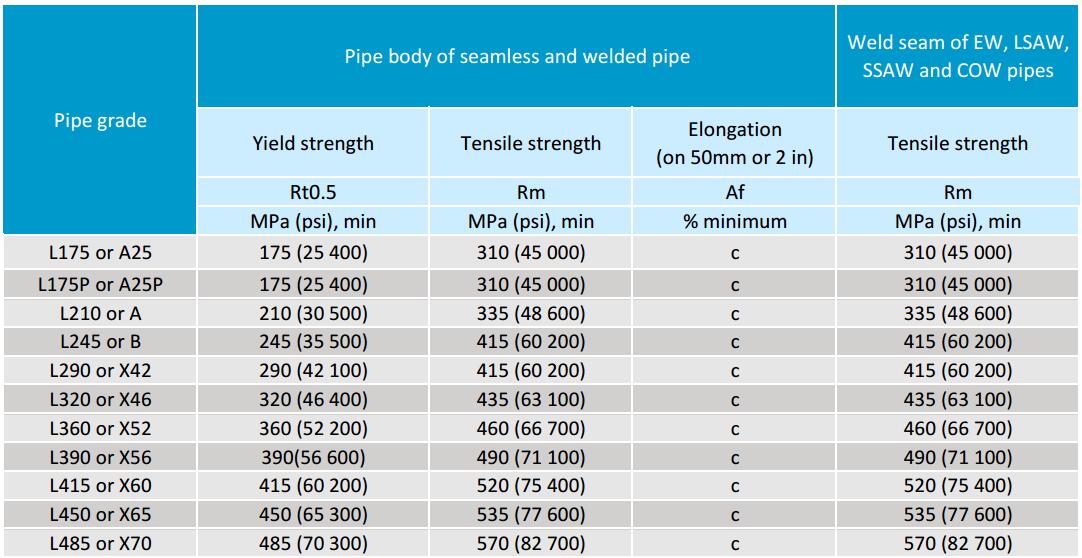
Міцність на розрив і межа текучості такі ж, як у безшовних труб API 5L.
Наш асортимент зварних труб API 5L для повітроводів
Зварні сталеві труби (ERW, LSAW, SSAW) для повітроводів: від 1/2" до 60". Діапазон товщин: від SCH 10 до SCH 160. Тип торців: скошені торці, плоскі торці. Діапазон довжин: 20 футів, 40 футів або індивідуальний. Доступні захисні кришки з пластику або заліза. Оздоблення поверхні: натуральна, лакована, чорна фарба, 3PE, FBE та ін.
Види виготовлення зварних труб
Існує 3 види зварювання: ERW (Електрорезистивне зварювання), LSAW (Поздовжнє дугове зварювання під флюсом) і SSAW (Спіральне дугове зварювання під флюсом).
Труба ERW — це тип опорної труби, який відрізняється від зварної труби та зварної труби постійного струму двома різними аспектами, як показано нижче. Залежно від частоти зварювання розрізняють ПЧ зварювання для низької частоти та ультра-ПЧ зварювання для високої частоти. У випадку тонкостінних труб використовується високочастотне зварювання, як правило, контактне зварювання та індукційне зварювання. При використанні труб малого діаметра використовується зварювання постійним струмом. Існує процес високочастотного зварювання, який використовується для виготовлення цільних труб і труб типу ERW. Для зберігання нафти і газу найбільш рекомендованим типом є поздовжні ВЗВ через його якість, зручність транспортування та вартість.
І труби LSAW, і SSAW є SAW (сталева труба для зварювання під флюсом), виготовлена з використанням процесу дугового зварювання під флюсом для підготовки сталі, що призводить до отримання труби високої щільності. Завдяки шару флюсу немає миттєвої втрати тепла і воно концентрується біля припою. Результатом є високоякісна, високоефективна дуга з димом, яка інтенсивно використовується в посудинах під тиском, виробництві труб, балок, рідин, сталевих конструкцій тощо. Труба SAW має своє основне використання в трубі LSAW, тобто трубі поздовжнього дугового зварювання під флюсом.
Процес виготовлення зварних труб ERW
Процес ERW зазвичай застосовується до труб діаметром менше 24 дюймів 609 мм.
Блок-схема виробництва сталевих труб для повітроводів із поздовжнім зварюванням ERW/HFW (електрорезистивне зварювання): розмотування – сплющування – зрізання та стикове зварювання – зберігання петель – листовий метал UT – обрізка – формування – високочастотне зварювання – видалення внутрішніх і зовнішніх задирок – ультразвукове випробування – середньочастотний відпал – повітряне охолодження – водяне охолодження - Калібрування - Прямолінійність - Різання - Початкова перевірка розмірів і поверхні - Зняття фаски на кінці - Гідростатичне випробування - Ультразвукове випробування всієї труби - Випробування автономним ультразвуком - Ультразвукове випробування торців - Остаточна перевірка розмірів і поверхні - Антикорозійне покриття - Маркування - Захист торців - Перевірка та зберігання
Процес виробництва труб LSAW (труба JCOE)
Труби LSAW застосовуються до діаметрів від 20 дюймів (508 мм) до 40 дюймів (1016 мм). Труба LSAW також називається трубою JCOE через її виробничі процедури, що формуються у форму J - форму C - форму O та E холодного розширення.
Блок-схема виробництва зварних сталевих труб LSAW для повітроводів: листовий метал UT – Вакуумний підйом – Ультразвуковий контроль – Фрезерування кромок – Попереднє згинання – Формування типу J – Формування типу C – Формування типу O – Точкове зварювання в екранованій дузі Газ CO2 – Зварювання допоміжних пластин – Внутрішнє зварювання – Зовнішнє зварювання – Видалення допоміжних пластин - Очищення - Заокруглення - X-випробування - Ультразвукове випробування - Промивання перед розширенням - Механічне розширення - Промивання після розширення - Прямоспрямованість - Гідростатичне випробування - Ультразвукове випробування - Зварювальне шліфування на кінцях - Механічне торцювання - Рентгенівське випробування корпусу та обох кінців - Ультразвукове випробування кінців - Магнітне випробування Перевірка частинок обох кінців – Зважування та вимірювання довжини – Перевірка продукту – Зовнішнє покриття – Внутрішнє покриття – Маркування – Упаковка та зберігання


Процес виготовлення труб SSAW
Труби SSAW застосовуються до діаметрів до 60 дюймів (1524 мм).
Блок-схема виробництва сталевих труб SSAW: розмотування – сплющування – зрізання та стикове зварювання – фрезерування кромок – попередня прокатка – формування – внутрішнє та зовнішнє зварювання – різання – ультразвукове випробування – рентгенівське випробування – шліфування торцевих зварних швів – розширення торців – гідростатичне випробування – ультразвукова перевірка – скошування торців – X тест – Перевірка виробництва – Маркування – Зберігання

Ключові відмінності між трубою SAW (LSAW, SSAW) і трубою ERW
Як видно з наведених вище виробничих процесів, труби SAW (LSAW, SSAW) і ERW повністю відрізняються від формування, зварювання тощо, і тому продуктивність обох відрізняється за такими аспектами:
1. Якість поверхні труб ERW краща порівняно з трубами SAW (LSAW, SSAW), оскільки вони гладкі та мають кращу обробку. У більшості труб SAW різниця в основному зосереджена на внутрішньому та зовнішньому посиленні швів.
2. У трубах ERW менше дефектів, ніж у трубах SAW. Оскільки в трубах SAW відбувається осадження потоку, це створює більше дефектів на додаток до об’ємних дефектів. Дефекти труб ERW обмежуються лише дротом і прямими зварними швами, і їх можна легко перевірити. Дефекти легко помітити, а ультразвукове відбиття на поверхні полегшує їх виявлення.
3. Коефіцієнт залишкового напруження в трубах ERW нижчий, ніж у трубах SAW. Оскільки деформація труби ERW відбувається більшою мірою в процесі ERW, після чого відбувається калібрування сплощеного овалу, відбуваються еліптичні вертикальні зміни та дроселювання, що зменшує напругу. Зміщення труб ERW було меншим у порівнянні вздовж осьового та поперечного розрізів із трубами SAW, виготовленими з того самого матеріалу, і його також було легко виявити.
4. Незважаючи на те, що загальна продуктивність труб ERW і SAW однакова, як тільки в трубі з’явиться дефект, у ERW шматок сталі можна видалити та зварити повторно, тоді як те саме не вірно для SAW, де це призведе до розтріскування або корозії, що зробить ERW більш міцним.
Застосування зварних труб API 5L для повітроводів
Для нафтової та газової промисловості, сталеві труби для трубопровідних транспортних систем. Компанія GNEE поставила трубу відповідно до міжнародного стандарту API 5L, який визначає вимоги до виробництва двох рівнів специфікації продукції (PSL1 і PSL2) зварних трубопровідних труб для систем трубопровідного транспорту в нафтовій і газовій промисловості.
Надішліть запит на безкоштовну пропозицію зараз!
Популярні Мітки: erw, lsaw та ssaw зварні сталеві труби для трубопроводів, постачальник, на замовлення, оптом, дешево, знижка, прайс-лист, низька ціна, в наявності, безкоштовний зразок


