


Трубопровідні фітинги з нержавіючої сталі (зварені встик) для напірних трубопроводів зазвичай постачаються відповідно до ASTM A403 як аустенітні фітинги з нержавіючої сталі класу WP, головним чином WP304/WP304L і WP316/WP316L, які використовуються для зміни напрямку, кранів, переходів і торцевих закривань на лініях з нержавіючої сталі. Прийняття при покупці та приймання в польових умовах зазвичай базується на чотирьох перевірених моментах: відстежуваність сорту та лиття, відповідність розмірів ASME B16.9, умови термічної обробки та межі стану поверхні/ремонту відповідно до програми A403.
На цій сторінці підсумовано обсяг закупівлі A403 для зварних встик фітингів з нержавіючої сталі, включаючи одиниці опису (дюйм-фунт проти SI "M"), еталонні стандарти, що використовуються в специфікаціях проекту, типи охоплених фітингів і технічні дані, що підтверджують випуск — хімічний склад на лиття, розтягнення та логіку звіту про випробування, вимоги до відпалу в розчині, межі розривів поверхні та допуск на ремонт під час зварювання, щоб покупці може видати відстежуваний, перевірений, готовий до виробництва замовлення під час доставки.
Типи покритих фітингів (нержавіючі фітинги ASTM A403 WP)
Трубопровідні фітинги з нержавіючої сталі ASTM A403 WP зазвичай постачаються як фабрично виготовлені зварні встик фітинги для підтримки складання напірних трубопроводів з нержавіючої сталі. Для контролю над закупівлею та виробництвом тип пристосування зазвичай вказується разом із застосовним стандартом розмірів (ASME B16.9 або відповідна практика MSS), NPS і графіком, а також замовленим сортом (WP304/WP304L або WP316/WP316L), щоб підгонка, підготовка до зварювання та вага котушки залишалися однаковими в усьому пакеті.
Основні сімейства фітингів з стиковим зварюванням (найпоширеніші в роботі з нержавіючої сталі)
• Лікті (45 градусів / 90 градусів / 180 градусів)
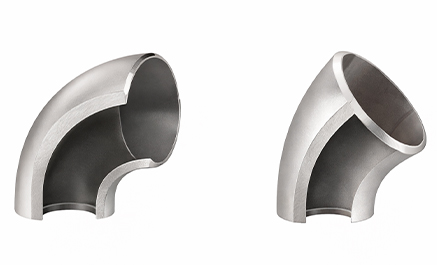
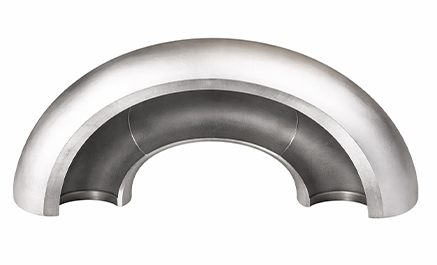
• Трійники (рівні / редукційні)
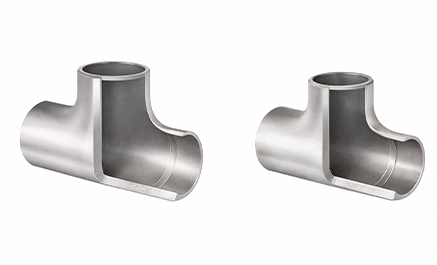
• Зменшення (концентричні / ексцентричні)
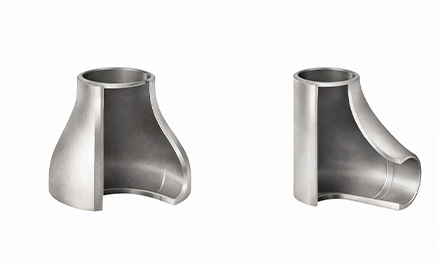
CON/ECC Reduction – укажіть NPS (великий × малий) і Sch; BW: ASME B16.9 (звичайні/скошені кінці); SW вставка: ASME B16.11 Тип 1/2/3 (зазвичай NPS ‰¤ 2). Використовується для переходу між розмірами ліній. Концентричні скорочення часто зустрічаються у вертикальних лініях; ексцентрики часто вказуються горизонтальними лініями, щоб керувати дренажем і уникнути кишень. Вимоги до правильної орієнтації зазвичай вирішуються на рівні площини золотника, але закупівлі також повинні встановити тип зменшення (ECC/CON) і графік. Подробиці щодо розмірів і ваги можна переглянути в PDF-файлі: Розміри та вага редукцій. ексцентричний.
• Ковпачки (зварені встик ковпаки/зварні в розетку ковпаки)
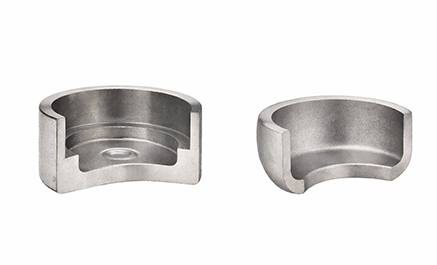
Підключення та спеціальні форми (залежить від проекту, але часто групуються разом)
• Олець / філії
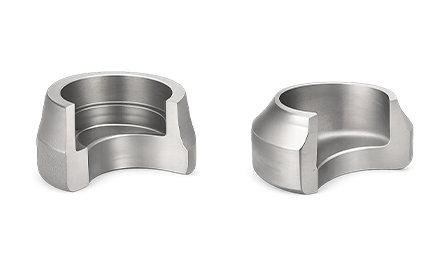
Sockolet / Weldolet — повнорозмірне з’єднання без трійника; вкажіть тип (Sockolet/Weldolet), NPS головної лінії × NPS відгалуження, клас тиску (або клас лінії) і тип кінця (SW/BW); переконайтеся, що вимоги до армування відповідають класу труби, щоб уникнути монтажу/кінцевої переробки. Вони використовуються, коли відгалуження від головної лінії без повнорозмірного трійника, особливо в перевантажених стійках або модернізованих Вибір розетки зазвичай пов’язаний з вимогами до класу арматури гілки, тому правильна комбінація типу та розміру запобігає переробці під час регулювання та перевірки.
• Криві (індукційні або фасонні криві, якщо вказано)
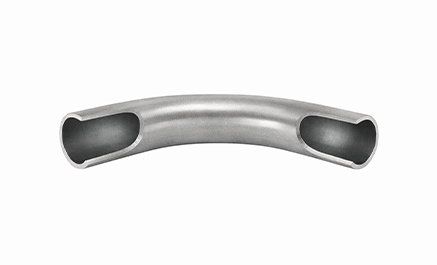
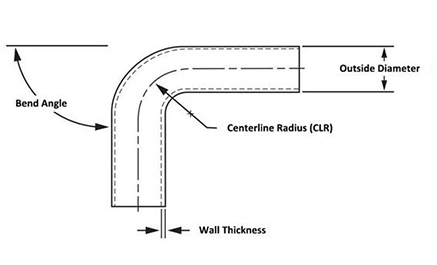
Крива проти ліктя (CLR): лікоть=CLR 1D (SR) або 1,5D (LR). Трубна крива=CLR > 2D (наприклад, 3D/5D/6D/8D). Вигин труби: укажіть CLR (3D/5D/6D/8D або спеціальний) і кут згину (15°/22,5°/30°/45°/60°/90°/180° або індивідуальний); NPS × Sch відповідно до класу лінії. Він використовується для зменшення кількості зварних швів на макетах з великим радіусом або там, де потрібен плавний потік. При покупці необхідно вирівняти радіус/кут кривизни та графік з ізометричним і уникати заміни колін там, де геометрія вимагає кривої.
• Муфти та ніпелі (якщо входять до комплекту приладдя з нержавіючої сталі) Муфта
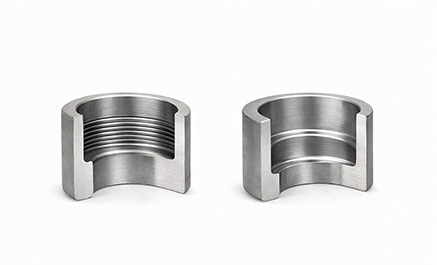
Муфта — ASTM A182; клас F304/F304L або F316/F316L; розмір до 20 дюймів; тип: муфта під зварювання під розетку / різьбове з’єднання / SW×різьба (один кінець SW, інший з різьбою); форма різьби, якщо зазначено: BTC / EUE / NUE / Premium.
Ніпло
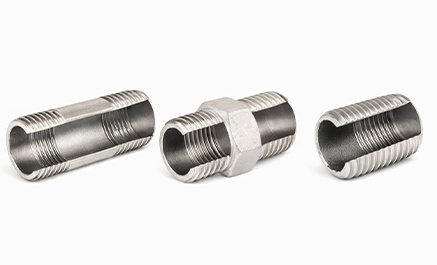
Ніпель, труба - різьблення з обох кінців; вказати тип: бочковий ніпель / шестигранний ніпель / закритий ніпель / перехідний ніпель (нерівний); розмір 1/2″–6″; Sch 10/40/80;=повна довжина (включно з різьбленням) або коротка; Стандартна різьба: BSP/BSPT/NPT/NPSM/метрична; покриття, якщо зазначено: чорна фарба / лаковане / оцинковане.
Деякі проекти групують з’єднання малого діаметру або різьбові/вставні елементи в одному наборі для зручності. У цьому випадку під час закупівлі слід чітко вказати застосовний стандарт розмірів (наприклад, B16.11 для поковок малого діаметра), щоб уникнути змішування очікувань стикового зварювання з вимогами до кованих кріплень.
Що вказувати в замовленні (щоб уникнути «функціонально схожих» замін)
Для кожного фітинга опис закупівлі зазвичай включає: тип фітинга (коліно/трійник/перехідник/ковпачок/отвір/коліно тощо) • стандарт розмірів (ASME B16.9 та/або відповідна практика MSS) • NPS і графік (включаючи товари з високим споживанням, такі як 2-дюймові фітинги з нержавіючої сталі (NPS 2) зі Sch 10S/40S/80S, де застосовно) • сорт (WP304/WP304L або WP316/WP316L) і необхідна документація/простежуваність. Цей підхід забезпечує відповідність доставлених нержавіючих кріплень класу проектної лінії та зменшує проблеми, пов’язані з розкладом, такі як розбіжності в розкладі, неправильний тип зменшення або заміни кранів, які часто призводять до затримок контролю якості та виробничих переробок.
Специфікації та покриття стандартів (ASTM A403 WP)
Область застосування стандарту та логіка оцінок РП
ASTM A403 охоплює ковані фітинги з аустенітної нержавіючої сталі для напірних трубопроводів. Класи мають префікс WP або CR на основі застосовних стандартів розмірів/тиску, а класи WP включають класи, що вказують на безшовну або зварну конструкцію, а також метод і ступінь використання НК. Литі аксесуари виходять за межі цієї сфери.
Одиниці опису
ASTM A403 виражається в дюймах-фунтах і одиницях СІ. Якщо в замовленні на купівлю не зазначено застосовне позначення «M» (SI), матеріал постачається в одиницях дюйм-фунт, і обидві системи обробляються незалежно, щоб уникнути невідповідностей.
Еталонні стандарти
A403 зазвичай посилається на ASTM A351/A743/A744 (лиття, виключені з постачання A403), ASTM A751 (хімія), ASTM A960/A960M (загальні вимоги), ASTM E112/E165 (випробування), ASME B16.9/B16.11 (розміри/тиск), MSS SP-25/SP-43/SP-79/SP-95/SP-97 (практики маркування та аксесуарів) і AWS A5.4/A5.9/A5.11/A5.14 (зварювальні матеріали).
Таблиця даних про товар
| Концепція | Поставка трубної арматури з нержавіючої сталі (типова) |
|---|---|
| правило | ASTM A403 (префікс WP/CR) |
| Загальні оцінки | WP304 / WP304L / WP316 / WP316L (інші доступні за запитом) |
| Будівництво | Безшовні або зварні (клас WP вказує на конструкцію та область застосування НК) |
| Розмірний ряд | 1/2″ NB до 48″ NB |
| Стіна / розклад | Розклад 10S/40S/80S |
| Звичайний запит | 2-дюймові фітинги з нержавіючої сталі (NPS 2) у Sch 10S/40S/80S |
Сценарії застосування
Вода з хлоридами, прибережні зовнішні стелажі та зони миття (нержавіюча сталь WP316 / WP316L)
Якщо обслуговування передбачає вплив хлоридів (охолоджуюча вода, бризки морської води, перенесення розсолу, часте промивання), ризик з точки зору закупівлі полягає в локалізованій ямковій точці/зазорі, що починається на краях зварних швів, зазорах між з’єднаннями та недренованих нижніх ділянках. Вибір фітингів з нержавіючої сталі WP316/WP316L додає молібден (контрольований у MTC) і покращує міцність у цих початкових зонах, зменшуючи ризик ранніх витоків у вузьких з’єднаннях і зазорах.
• Типове застосування: зовнішні трубопровідні стелажі поблизу морського повітря, колектори охолоджувальної води, лінії CIP/мийки, хімічні дренажі/нейтралізація з присутністю хлоридів. • Логіка вибору класу: • WP316L для зварних котушок і повторного виробництва (менший вміст вуглецю покращує маржу проти чутливості під час зварювання). â'‰ WP316 для загального виробництва нержавіючої сталі, де клас лінії не вимагає класу L. • Як перевага матеріалізується на місці: â'ˆ Вимагайте відстеження для відливки/партії та хімічного складу MTC для відливки для кожної партії, щоб оцінку з Mo можна було перевірити після отримання. • Укажіть покриття PMI (на партію або 100% на критичних лініях), щоб уникнути змішування 304/316 – найпоширенішої проблеми «проходить на папері, не виходить на місці» у змішаних проектах із нержавіючої сталі. • Підтримуйте постійний статус травлення/пасивації між партіями, щоб уникнути нерівних умов поверхні, які прискорюють локальну корозію в областях, прилеглих до зварного шва.
Загальні технологічні трубопроводи, обслуговування в приміщеннях і обладнання, що контактує з харчовими продуктами (WP304/WP304L, нержавіюча сталь SUS 304)
Для внутрішнього обслуговування та загальних технологічних ліній, де домінуючою вимогою є стабільна стійкість до корозії + легкість очищення (а не стійкість до точкової корки), зазвичай вибирають WP304/WP304L (нержавіюча сталь SUS 304), щоб контролювати витрати при збереженні передбачуваних показників виробництва та гігієни.
Типове застосування: внутрішні технологічні лінії, стиснене повітря (сухе), інертний газ, чиста вода без присутності хлоридів, транспортування в контакті з харчовими продуктами, де основним фактором є регулярне очищення. Логіка вибору класу: â'ˆ WP304L для зварних котушок і частих польових з’єднань (контролює вміст вуглецю для підвищення міцності зварювання). â'‰ WP304 для стандартного виробництва, де в проекті не вказано клас L. Як перевага матеріалізується на місці: â'ˆ Встановіть стандарт + клас + графік на рівні запиту пропозицій/заявки на замовлення, щоб коліна/трійники/перехідники не надходили як «функціонально подібні, але змішані за розмірами» деталі. â'‰ Використовуйте призначення відливу/партії для кожної відправки, щоб приймальник міг швидко відправляти піддони, а виробництво могло випускати котушки без блоків документів. â'Š Підтримуйте постійний стан поверхні (пасивована/без накипу), щоб зменшити шліфування та додаткове очищення перед зварюванням, що є звичайною втратою часу при виготовленні нержавіючої сталі.
316 проти 304: нержавіюча сталь для трубних фітингів
Як 304, так і 316 широко специфіковані для фітингів з нержавіючої сталі, але купуються для різних профілів ризику. Рішення часто залежить від того, чи може послуга спричинити локалізовану корозію (виїмки/тріщини) навколо стиків і ділянок із поганим дренажем, чи проект зосереджений на загальній стійкості до корозії, чистоті та стабільності вартості для великої кількості світильників.
Коли зазвичай вказується WP304 / WP304L (нержавіюча сталь SUS 304)
WP304/WP304L зазвичай вибирають для внутрішнього обслуговування та загальних процесів, де вплив хлоридів контролюється, а пріоритетом є постійна доступність і передбачуване виробництво. Типове застосування: внутрішні технологічні трубопроводи, сухі газопроводи, чиста вода без ризику хлориду, звичайне очищення середовищ. Результат придбання: стабільні терміни доставки та послідовне виробництво котушки, коли сорт і графік залишаються незмінними в усьому пакеті.
Коли зазвичай вказується WP316 / WP316L
WP316/WP316L зазвичай вибирають там, де вплив хлориду підвищує ймовірність раннього утворення ямок або тріщин у з’єднаннях, на поверхнях з’єднань і в областях, прилеглих до зварного шва. У цих послугах хімічний склад молібдену розглядається як точка приймання, що визначає клас, у MTC і може бути підтверджена PMI, якщо потрібно. Типове застосування: берегові зовнішні стелажі, мийні послуги, охолоджуюча вода, хлоридні стоки. Результат купівлі: знижений ризик передчасного витоку в зонах, схильних до локальної корозії, з прийнятністю, що підтримується хімічним відстеженням для кожного лиття.
304L проти 316L для зварених котушок
Для збірних котушок і польових з’єднань часто вказуються марки L для підтримки зварного виробництва. Коли для вибору послуг вимагається 316, вибір 316L зберігає стратегію щодо матеріалів у відповідності зі зварною конструкцією золотника та практикою змішаного розподілу партій.
Чи магнітна нержавіюча сталь 316 (і нержавіюча сталь 304)?
Магнітний відгук не є надійним ідентифікатором класу аксесуарів із нержавіючої сталі. Аустенітна нержавіюча сталь може виявляти низький/слабкий магнетизм залежно від умов термічної обробки та обсягу холодної обробки, яка виконується під час формування. Для прийняття в закупівлю перевірка сорту пов’язана з ідентифікацією заливки, хімічним складом MTC та PMI, якщо це визначено проектом ITP, так що ідентичність матеріалу можна перевіряти, а не виводити за магнітним тестом.
Системний пакет
Трубопровідна арматура з нержавіючої сталі поставляється швидше, якщо набір інтерфейсів узгоджений: труба + зварні встик фітинги + фланці одного класу (304/304L або 316/316L), NPS/схема і підготовка кінців/стандарт розмірів. Це зменшує два поширених затримки на місці: (1) предмети змішаного класу в одному комплекті та (2) невідповідності між стінками та отворами, що уповільнює встановлення, особливо для повторюваних розмірів, таких як 2-дюймові (NPS 2) фітинги з нержавіючої сталі. Уніфікований пакет для відстеження (з позначкою â†' pour â†' MTC â†', що відповідає елементам пакувального списку) допомагає отримувати випуск комплекту як одну партію, а не розділяти його на часткові карантини.
Пакет якості та технічних даних
матеріал
Фітинги A403 WP виготовляються з кованих початкових форм з нержавіючої сталі, таких як поковки, прутки, плити та трубчасті вироби. Кожна партія пов’язана з ідентифікацією печі/заливки, щоб можна було відстежити хімічну та механічну відповідність до поставлених аксесуарів.
Fusion (сталеливарний завод)
Програми A403 можуть використовувати способи плавлення в електричній печі чи вакуумі, а також можуть включати шляхи вторинного переплаву (наприклад, вакуумного переплаву/практики типу ESR). Практична вимога для придбання полягає в тому, щоб ідентичність лиття залишалася незмінною в переробленому матеріалі, щоб номер печі/заливки пристосування можна було узгодити з набором сертифікатів випробування матеріалу.
Формований
Фітинги можуть бути виготовлені за допомогою таких методів, як кування пресом/молотком, екструзія, потовщення, прокатка, згинання, зварювання та механічна обробка або комбінації цих методів. Ключовим результатом прийняття є те, що формування не створює шкідливих дефектів і що кінцева геометрія залишається в межах застосовного стандарту розмірів.
теплова обробка
Фітинги з нержавіючої сталі A403 WP зазвичай поставляються в зазначеному стані термічної обробки. Якщо зварювання є частиною виробничого маршруту, воно завершується перед остаточною термічною обробкою. Коли фітинги виробляються з основного матеріалу, відпаленого розчином, у контрольованих умовах, додатковий повторний відпал може не знадобитися залежно від маршруту продукту та вимог до сорту.
Для матеріалів класу H розчинний відпал вимагає спеціального циклу термічної обробки розчину. Фітинги постачаються в термічно обробленому стані, і будь-яке виробниче зварювання завершується перед остаточною термічною обробкою. Якщо фітинги виготовляються шляхом прямої механічної обробки поковок або відпалених прутів, для цього способу повторний відпал не потрібен.
Відпал розчину/теплова обробка (ASTM A403)
| Ступінь | Температура відпалу розчину, Â градус F [Â градус ], хв. якщо не вказано діапазон |
|---|---|
| Усі, крім зазначених нижче | 1900 [1040] |
| 348H | 1925 [1050] |
| S31254 | 2100 [1150] |
| S33228 | 2050 [1120] |
| S34565 | 2050–2140 [1120–1170] |
| 321, 347 | 1900–2100 [1040–1150] |
| 321H, 347H | 1925–2100 [1050–1150] |
Хімічний склад
Хімічний склад перевіряється розливом і випускається лише тоді, коли він відповідає вимогам замовленого сорту. MTC звітує про результати хімічного аналізу з тією самою ідентичністю лиття, позначеною на пристосуваннях, що дозволяє отримувати перевірку для підтвердження відповідності класу та підтримувати розділення за литтям/партією в змішаних упаковках. Якщо проект ITP вимагає позитивної сегрегації, PMI застосовується до визначеного обсягу, щоб уникнути змішування 304/316 під час отримання та виробництва.
| Ступінь | Склад, % | ||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|
| Оцінка WP | Оцінка CR | Позначення UNS | в | мн | Q | так | так | ні | кр | міс | Ви |
| WP304 | CR304 | S30400 | 0.08 | 2.00 | 0.045 | 0.030 | 1.00 | 8,0–11,0 | 18,0–20,0 | … | … |
| WP304L | CR304L | S30403 | 0.030E | 2.00 | 0.045 | 0.030 | 1.00 | 8,0–12,0 | 18,0–20,0 | … | … |
| WP310S | CR310S | S31008 | 0.08 | 2.00 | 0.045 | 0.030 | 1.00 | 19.0–22.0 | 24.0–26.0 | … | … |
| WP316 | CR316 | S31600 | 0.08 | 2.00 | 0.045 | 0.030 | 1.00 | 10,0–14,0 | 16.0–18.0 | 2.00-3.00 | … |
| WP316L | CR316L | S31603 | 0.030 | 2.00 | 0.045 | 0.030 | 1.00 | 10,0–14,0 | 16.0–18.0 | 2.00-3.00 | … |
| WP321 | CR321 | S32100 | 0.08 | 2.00 | 0.045 | 0.030 | 1.00 | 9,0–12,0 | 17.0–19.0 | … | g |
Властивості на розтягування (марки A403 WP/CR)
| Усі класи WP та CR | Межа пружності, хв. ksi [МПа] | Міцність на розрив, хв. ksi [МПа] |
|---|---|---|
| 304, 304H, 309, 310, 316, 316LN, 316H, 317, 317L, 321, 321H, 347, 347H, 348, 348H, S31725 | 30 [205] | 75 [515] |
| 304L, 316L | 25 [170] | 70 [485] |
| 304N, 316N, S31726 | 35 [240] | 80 [550] |
| XM-19 | 55 [380] | 100 [690] |
| S31254 | 44 [300] | 94 [650] до 119 [820] |
| S33228 | 27 [185] | 73 [500] |
| S34565 | 60 [415] | 115 [795] |
Властивості допоміжних матеріалів мають відповідати вимогам до розтягування. Випробування та звіти виконуються відповідно до методів і визначень ASTM A370. Зразки на розтяг можна розрізати вздовж або впоперек; Якщо вимоги щодо подовження визначені для обох напрямків, застосовна вимога оцінюється у відповідному напрямку зразка.
Логіка звіту про випробування на розтяг
Програми A403 розпізнають два сумісні шляхи звітування:
• Звіти про розтяг вихідного матеріалу можуть підтвердити відповідність, якщо умови термічної обробки відповідають умовам матеріалу кріплення. • Якщо початковий матеріал не перевірявся або коли умови термічної обробки відрізняються, випробування на розтягування проводять на матеріалі, що є репрезентативним для готових аксесуарів у тих самих умовах термічної обробки, пов’язаних із ідентичністю сталі для печі.
Початковий матеріал проти готових аксесуарів
Якщо звіти про випробування на розтяг базуються на вихідних матеріалах, звіти залишаються дійсними, лише якщо умови термічної обробки вихідного матеріалу є такими ж, як умови термічної обробки аксесуарів. Якщо початковий матеріал не випробовувався або якщо умови термічної обробки відрізняються, виробник пристосування виконує принаймні одне випробування на розтяг для кожної сталевої печі на матеріалі, що є репрезентативним для пристосування, і умови термічної обробки під час випробування відповідають умовам репрезентативних пристосувань.
обробка поверхні
Аксесуари, що постачаються відповідно до цього стандарту, перевіряються візуально, а типові розриви поверхні вимірюються на глибині. Поверхневі тріщини «риб’ячої луски» глибше 1/64 дюйма (0,4 мм) видаляються. Механічні дефекти глибше 1/16 дюйма (1,6 мм) видаляються. За винятком цих двох точок, поверхневі розриви не перевищують 5% зазначеної номінальної товщини стінки, і готова поверхня залишається в доброму та придатному для обробки стані.
Поверхневий ремонт, локальний ремонт і запас ремонту зварюванням
Ремонт поверхні використовується для усунення локалізованих дефектів у визначених межах з подальшою повторною перевіркою для підтвердження прийнятного стану поверхні для зварювання та обслуговування.
Діапазон зварювальних ремонтів контролюється суворими обмеженнями; Якщо глибина дефекту або ураженої ділянки перевищує допустимі порогові значення, зварювальний ремонт не застосовується, і аксесуар не відпускається. Це захищає покупця від прийняття аксесуарів, які пізніше можуть бути відхилені службою забезпечення якості конструкції або можуть викликати невизначеність в обслуговуванні.
Переваги на місці (регулювання, зварюваність, точки приймання)
Геометрія, яка скорочує час зварювання (регулювальні елементи, які виживають у реальності попереднього виготовлення)
При роботі з котушками з нержавіючої сталі «геометрія» не є маркетинговим словом: це різниця між котушкою, яка зварюється вперше, і котушкою, яка витрачає години на переналагодження та повторне зняття фаски. Купівля досягає цього на місці, встановлюючи три точки регулювання в упаковці постачання та перевіряючи їх на прийомі:
• Консистенція кінцевої підготовки: торці, зварені встик, постачаються з узгодженим профілем скосу відповідно до застосовної практики підготовки, тому зварювальникам не потрібно обрізати фаски чи скидати фаски в одному наборі котушок. Це особливо помітно на предметах, що рухаються з великими рухами, як-от 2-дюймові (NPS 2) фітинги з нержавіючої сталі, де кількість зварних швів збільшує невеликі невідповідності. • Вирівнювання графіка по всій партії: поставлені коліна/трійники/перехідники відповідають запитуваному графіку (Sch 10S/40S/80S), уникаючи розбіжностей стін у з’єднанні, які потребують додаткового наповнювача, шліфування та більшого ризику НК. • Округлість торця та стабільність: Кінцеві умови зберігаються достатньо стабільними для того, щоб стандартні інструменти для налаштування та послідовності точкового нанесення працювали належним чином, зменшуючи витрати часу на примусове вирівнювання або виправлення несумісностей перед зварюванням.
Практичним результатом є прогнозоване розкриття коренів, стабільне нанесення крапки та менша кількість «підгонки» інспектором під час виготовлення котушки.
Цілісність поверхні з вимірюваними порогами (які інспектор перевіряє перед початком зварювання)
У фітингах з нержавіючої сталі стан поверхні впливає як на якість зварювання, так і на швидкість приймання. Програми A403 керують цим за допомогою вимірних обмежень розривів і повторної перевірки після ремонту, роблячи поверхню, доставлену для виробництва, передбачуваною:
• Визначені порогові значення видалення: поверхневі тріщини «риб’ячої луски» глибше 1/64 дюйма (0,4 мм) видаляються; видаляються механічні дефекти глибше 1/16 дюйма (1,6 мм); інші розриви контролюються на ‰¤ 5% від номінальної товщини стінки. Ці цифри дозволяють приймальній інспекції та перевірці якості цеху швидко прийняти рішення прийняти/відхилити без суб’єктивних дебатів. • Повторна перевірка після ремонту: коли виконується локальне шліфування, ділянка перевіряється повторно, щоб поверхня фітинга залишалася придатною для зварювання та не приховувала дефекти типу підрізання, які пізніше з’являються як проблеми PT/VT. • Постійний стан поверхні в усьому пакеті – «без накипу/пасивована» доставка зменшує очищення та повторну обробку перед зварюванням, що є типовою прихованою витратою при попередньому виготовленні нержавіючої сталі, особливо коли кілька груп працюють паралельно, а мінливість стану поверхні спричиняє неоднакові результати зварювання.
Такий підхід зменшує ймовірність виявлення неприйнятних умов поверхні лише після того, як почалося налаштування, і на котушку вже витрачаються години виробництва.
Правила ремонту, які запобігають прихованим ризикам при транспортуванні (звільнення воріт, що зменшує вартість NCR)
Найдорожчі несправності в проектах з нержавіючої сталі не з'являються на дворі постачальника: вони з'являються після того, як робота вже залучила робочу силу. Таким чином, запас A403 для ремонту зварювальних робіт розглядається як обмеження з боку покупця, щоб уникнути транспортування аксесуарів, які згодом викликають NCR:
â'œ Суворі обмеження для ремонту зі зварюванням: ремонт із зварюванням не дозволяється, якщо глибина дефекту перевищує 33 1/3% від номінальної товщини стінки або коли уражена ділянка перевищує 10% поверхні кріплення. Аксесуари за межами цих обмежень не є «відремонтованими та інтегрованими»; їх не випускають. â' Контрольоване усунення дефектів: Неприйнятні ділянки видаляються механічними методами або схваленим термічним різанням/жовканням, потім очищаються та повторно перевіряються, щоб підтвердити, що основний матеріал надійний. • Вплив на прийняття проекту: контролюючи правомочність ремонту до відправлення, покупець уникає пізніх відмов при отриманні або під час перевірки котушки, які інакше спричиняють запуск і зупинку виробництва, повторне замовлення та збої в плануванні.
Що стосується закупівель, ці три параметри керування – підгонка геометрії, пороги поверхні та право на ремонт – безпосередньо перетворюються на меншу кількість утримань на місці, менше циклів переробки та більш плавне прийняття щодо ITP проекту.
Досвід співпраці (контроль доставки, ізоляція партій і швидкість прийому)
Примітки до замовлення (поля замовлення на замовлення, які запобігають переробці)
Стандарт: ASTM A403 (явно вказати вимоги SI, якщо проект вимагає позначення доставки SI) Клас: WP304/WP304L або WP316/WP316L Конструкція/клас: безшовні або зварні; Клас/обсяг NDT узгоджено зі стандартом розмірів проекту ITP: ASME B16.9 (стикове зварювання) і будь-які застосовні вимоги MSS за типом фітинга Розмір і графік: включають критичні повтори, такі як 2-дюймові трубні фітинги з нержавіючої сталі з Sch 10S/40S/80S Стан поверхні: пасивована/без накипу; вказати будь-які додаткові вимоги до фінішної обробки Прийняття ремонту: Дозвіл на ремонт зварювальних швів регулюється вимогами програми A403 Пакет документації: MTC на відливку, набір звітів про випробування та відповідність елементів пакувального списку для відливки/партії
Контроль закупівель для зупинок заводів і готових котушок
Збої в роботі та готові пакети спулів виходять з ладу частіше через затримки налаштування та контроль якості, ніж теорія оцінки. Контрольна точка полягає в тому, щоб товари з великим споживанням були узгодженими та щоб кожна коробка була відстежувана до рівня партії, щоб котушки можна було вивільнити одразу після отримання.
Проблеми з зупинкою роботи, які спостерігаються в пакетах зупинки
• Змішані графіки в одному комплекті котушок, що створює розбіжності в регулюванні стін і змушує доробляти та різати. • Варіабельність кінців (округлість і консистенція фаски) уповільнює вирівнювання та збільшує час зварювання. • MTC доступний, але непридатний для використання: є сертифікати без чіткого посилання на надіслані коліна/трійники, що призводить до карантину.
Елементи керування випуском, включені в PO
• Встановіть елементи, що повторюються, за розміром і графіком, наприклад, 2-дюймові (NPS 2) трубні фітинги з нержавіючої сталі в Sch 10S/40S/80S, щоб вони не вписувалися в пакет «приблизно еквівалентний» котушки. • Вимагайте пакувальний лист із призначенням відливки/партії для кожної партії, щоб прийом міг звірити маркування â†' номер відливки â†' MTC без відкриття та повторного замовлення кожної коробки. • Щоб зменшити ризик змішування, використовуйте стоп-комплекти для одного класу експозиції для кожної служби: лише WP304L для загальних внутрішніх робіт і лише WP316L для хлоридних/зовнішніх/промивних котушок.
Переваги виконання GNEE
GNEE постачає фітинги з нержавіючої сталі як упаковку з контрольованим вивільненням, розроблену для швидкого отримання відправлення та передбачуваного виробництва на місцях:
• 304/316 Grade Mix Control: замовлення організовано за сортами та наливками/партіями, щоб змішані піддони не перетворювалися на змішані котушки. Приймаючі групи можуть узгодити маркування з нерозкритим пакувальним листом і змінити порядок кожної коробки. • Прийомно-вирівняні обмеження випуску: стан поверхні та запас ремонту розглядаються як критерії випуску відвантаження. Це зменшує ймовірність того, що «прийнятний на складі» стане «відхиленим на місці», де зазвичай відбуваються витрати на NCR і втрати графіка. • Документи, пов’язані з відвантаженими деталями: MTC, логіка звітування про витягування та записи перевірок збираються відповідно до ідентичності печі/лиття та елементів пакувального списку. Інспектори можуть перевіряти відповідність за допомогою заливки/серії замість того, щоб шукати неоднозначні PDF-файли. • Швидший потік для повторюваних розмірів: товари з високим рівнем споживання, наприклад 2-дюймові фітинги, постачаються зі стабільним маркуванням і призначенням партії, тому контроль якості на місці може їх швидко відправляти та продовжувати виробництво.
Безкоштовна ціна
Часті запитання (FAQ)
Q1: Що таке зварні встик фітинги з нержавіючої сталі? A1: Зварювані встик трубні фітинги з нержавіючої сталі – це заводські компоненти, такі як коліна, трійники, перехідники та кришки, які приварюються безпосередньо до кінців труби з нержавіючої сталі для напірних трубопроводів і технологічних ліній, які зазвичай постачаються як марки WP відповідно до ASTM A403.
Q2: Що означає WP у фітингах з нержавіючої сталі ASTM A403? A2: WP визначає сорти кованих нержавіючих фітингів, які використовуються в програмах постачання напірних труб; Клас WP може вказувати шлях будівництва (безшовний або зварний) і метод/область НК, пов’язані з класом кріплення.
Q3: нержавіюча сталь 304 проти 316, яка різниця між аксесуарами? A3: 316 містить молібден і зазвичай вибирається там, де хлориди підвищують ризик утворення точок; 304 широко використовується в середовищі загального обслуговування, де висока стійкість до корозії та контроль витрат є пріоритетними.
Q4: чи є нержавіюча сталь 316 магнітною (і нержавіюча сталь 304)? A4: У відпаленому стані аустенітні нержавіючі сталі 304 і 316 зазвичай немагнітні або слабомагнітні, але холодна обробка та певні умови виробництва можуть збільшити магнітну реакцію; Підтвердження оцінки пов’язане з ідентичністю акторів, хімією MTC і PMI, де це необхідно.
Популярні Мітки: фітинги з нержавіючої сталі astm a403 wp, постачальник, на замовлення, оптом, дешево, знижка, прайс-лист, низька ціна, в наявності, безкоштовний зразок


