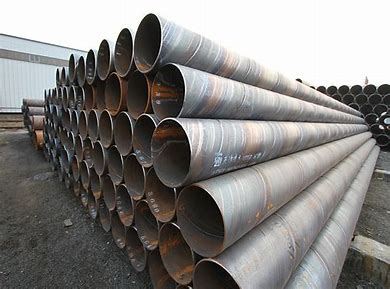
Запобіжні заходи щодо укладання та характеристики спіральнозварних труб SSAW
Застосування: питна вода, каналізація, нафтохімія, енергетика, будівництво паль мостів, транспортування рідин|Постачання в Іспанію, Мексику, Колумбію, Перу та Чилі
1. Спіральнозварний трубчастий фундамент SSAW
Спіральна зварна труба SSAW виготовлена зі сталевої бухти, сформована по спіралі та автоматично зварюється подвійним дротом під флюсом з обох сторін. - Перевага: великі діаметри досягаються за допомогою вузьких рулонів; Кілька діаметрів можуть бути виготовлені з однаковою шириною котушки. - Недолік: при однаковій довжині труби зварний шов на 40-100% довший, ніж у прямошовної труби, більша ймовірність дефектів зварювання.Для послуг високого тиску з серйозним ризиком рекомендується оцінити трубу LSAW з прямим швом.
1.1 Правила укладання та зберігання
| Концепція | Вимога |
|---|---|
| Канали між стеками | Оглядовий канал ≈0,5 м; матеріалообіговий канал 1,5-2 м |
| Максимальна висота штабелювання | Ручна праця Менше або дорівнює 1,2 м; механічна робота Менше або дорівнює 1,5 м; ширина палі Менше або дорівнює 2,5 м |
| Висота основи для зберігання на відкритому повітрі | Бетонна підлога: підйом 0,3-0,5 м; піщано-земляний грунт: підняти 0,5-0,7 м. Використовуйте дерев'яні або кам'яні опори. Поверхня з невеликим ухилом для дренажу; Тримайте труби прямо, щоб уникнути згинання. |
Важливі металургійні спостереження: -Обов'язкова перевірка першої одиниці перед виготовленням кожної нової партії:перевірити хімічний склад, механічні властивості, плавлення припою, якість поверхні та неруйнівний контроль шва UT‑RT. Лише після схвалення першої частини дозволяється серійне виробництво. - Обов'язковий тест для зварювання: УЗД або RT радіографія для виявлення прихованих внутрішніх дефектів шва.
1.2 Сфери застосування
Питне водопостачання, каналізація, очищення морської води; нафтохімічно-енергетичні об'єкти; транспортувати природний газ, пару, скраплений газ; палі для мостів, доків і споруд.
2. Часті види відмов у промислових проектах
Перевищення максимальної висоти штабеля; ризик обвалення паль, ударів і деформації труб.
Зовнішнє зберігання без достатньої висоти основи; Скупчення води, корозія поверхні труби.
Відсутність оглядових каналів між штабелями; дефекти, не виявлені своєчасно.
Неправильний вибір: трубка SSAW для небезпечного високого тиску; підвищений ризик дефектів через довжину зварювального шва, протікання при обслуговуванні.
Пропустити перевірку першої одиниці на початку партії; серійне виробництво з масовими зварювальними дефектами (непроплавлення, шлаки).
Вкажіть узагальнено «спіральна зварна труба»; без диференціації SSAW / LSAW; не вимагаючи випробування зварювання UT‑RT.
Покладайтеся виключно на аналіз PMI-XRF для повного прийняття. Перевіряє лише склад основного матеріалу. Він не оцінює плавлення або внутрішні дефекти зварного шва. Прийняття на основі звіту MTC, звіту про першу штуку та випробувань шиття UT‑RT.
3. Додаткові технічні рекомендації
Майте на увазі, що шов SSAW довший, ніж у прямої труби; Для застосування під високим тиском оцініть альтернативу LSAW з прямим швом. Суворо дотримуватись обмежень по висоті штабелювання, висоті основи та циркуляційних каналів - перевірка на складі. Проводити перевірку першої одиниці для кожної нової партії; вимагають випробування UT‑RT для зварних швів.
Звіт MTC повинен містити звіт про першу штуку та записи про зварювальні випробування. PMI-XRF служить лише як допоміжна перевірка основного матеріалу. Будь-яка зміна типу труби або схеми зберігання потребує письмового схвалення розробником проекту.
4. Ризики металургійного та промислового проекту
Надмірна укладання; обвалення паль, механічна деформація труб.
База без достатньої висоти на відкритому повітрі; накопичення води, поверхнева корозія.
Без ревізійних каналів; невиявлені дефекти.
SSAW, що використовується в службах високого ризику та високого тиску; ризик протікання через дефекти швів.
Без первинної перевірки; повна партія з дефектами зварювання.
Немає швейного тесту UT‑RT; невиявлені приховані внутрішні дефекти.
Спробуйте повністю прийняти лише PMI-XRF; Він не оцінює плавлення або внутрішні дефекти зварювання.
Змініть тип трубки або схему зберігання без письмового інженерного дозволу.
5. Контрольний лист для замовлень і специфікацій
Вкажіть стандарт; визначити тип трубки зі спіральним або прямошовним швом SSAW; ступінь і розміри.
Виробничі вимоги: перша перевірка кожної нової партії; вимагають випробування UT‑RT для зварного шва з критеріями прийнятності.
Норми зберігання: обмеження по висоті-ширині штабеля; оглядово-циркуляційні канали; підйом основи для зовнішнього вигляду; дерев’яно-кам’яні опори, дренаж, щоб уникнути деформації труби.
Документація, яку необхідно надати: звіт MTC, звіт про перевірку першої одиниці, записи про випробування зварювання UT-RT.
Приймальний огляд: візуально-об'ємний огляд. PMI-XRF лише як додаткова перевірка основного матеріалу.Це не є остаточним критерієм прийняття.Прийняття на основі MTC, звіту про першу штуку та зварювальних випробувань.
Будь-яка зміна типу труби або схеми зберігання повинна мати письмове схвалення від інженерного відділу проекту.
Часті запитання
З: Який головний недолік труби SSAW порівняно з прямошовною трубою?
A: При однаковій довжині труби зварний шов на 40-100% довший, що збільшує ймовірність зварювальних дефектів; Небезпечні служби високого тиску оцінюють прямошовні труби LSAW.
Q: Яка висота потрібна для фундаменту у відкритому складі?
A: Бетонна підлога: 0,3-0,5 м; піщано-ґрунтовий грунт: 0,5-0,7 м; для дренажу використовуйте дерев’яно-кам’яні опори і поверхню з невеликим нахилом.
З: Які обмеження висоти для укладання?
A: Ручна робота Менше або дорівнює 1,2 м; механічна робота Менше або дорівнює 1,5 м; максимальна ширина палі Менше або дорівнює 2,5 м.
Питання: Чому на початку кожної партії необхідна перевірка першої одиниці?
A: Перевірка складу, механічних властивостей, зварювального плавлення, стану поверхні та випробування НК; Затверджується лише перша штука, дозволяється масове виробництво, уникаючи дефектів партії.
Q: Яке неруйнівне випробування є обов'язковим для шиття SSAW?
A: Ультразвуковий тест або рентгенографія RT для виявлення прихованих внутрішніх дефектів зварного шва.
Питання: Чи аналіз PMI-XRF повністю підтримує трубку SSAW?
A: Він визначає лише склад основного матеріалу. Він не оцінює сплавлення або внутрішні дефекти зварного шва. Для прийняття потрібен звіт MTC, звіт про першу частину та записи випробувань UT‑RT.