


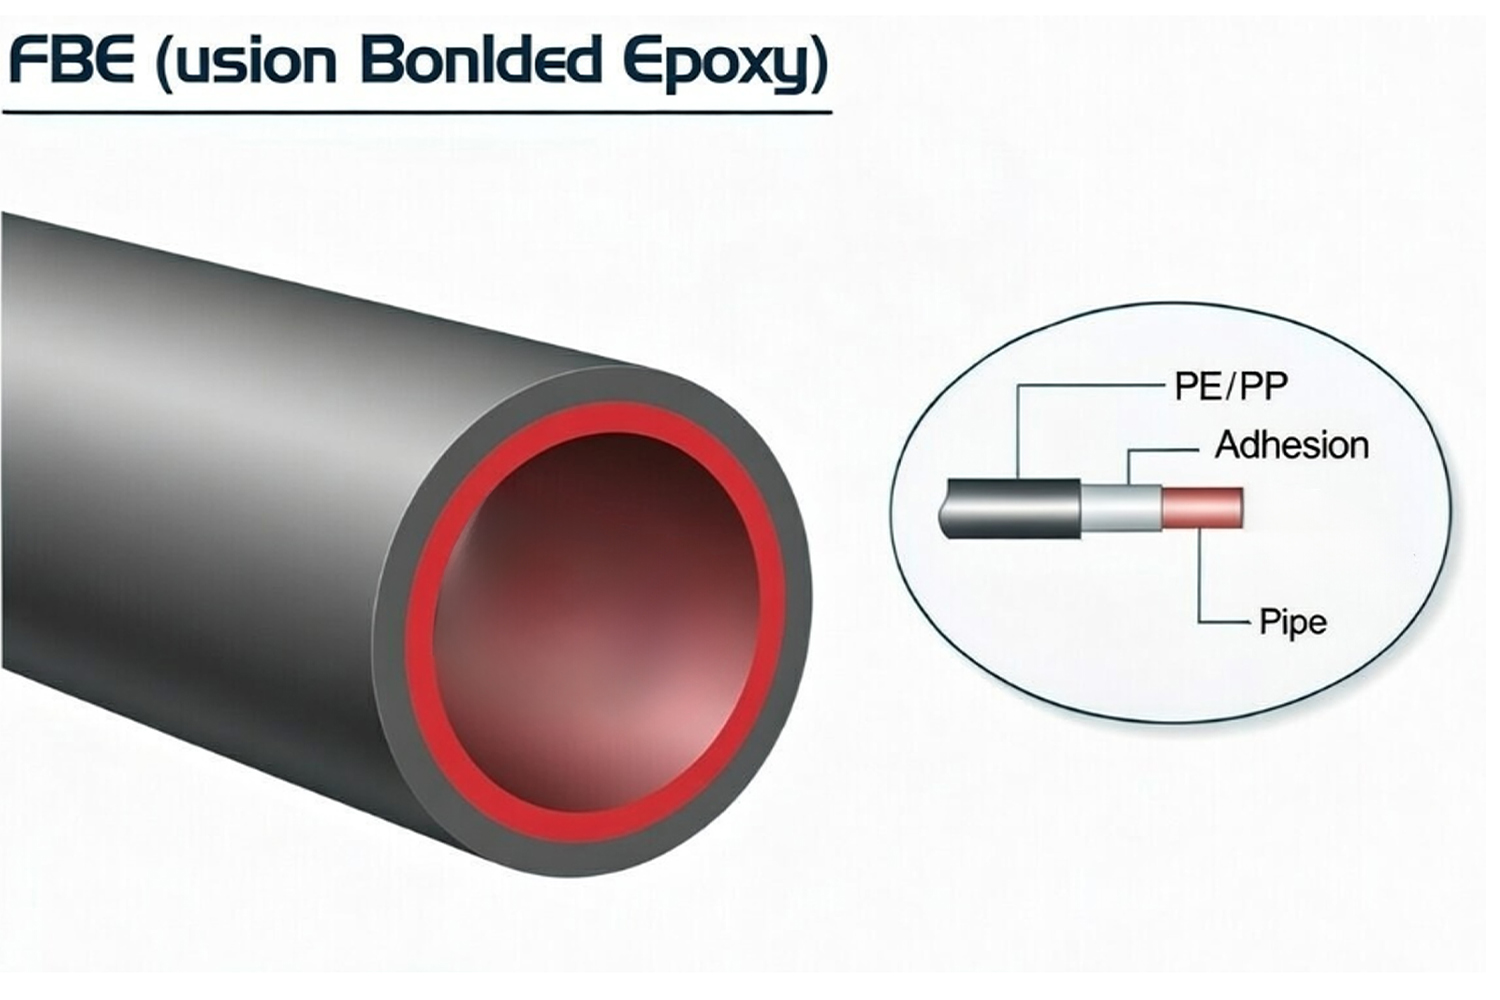
Труба з покриттям FBE — це безшовна або зварна труба з вуглецевої або низьколегованої сталі, захищена нанесеним на заводі термореактивним епоксидним порошковим покриттям. Сталеву підкладку можна виготовляти за допомогою безшовних процесів, HFW/ERW, LSAW або SSAW відповідно до вимог API 5L, ASTM, EN або специфічних для проекту вимог до магістральних труб, тоді як система FBE специфікується окремо на основі робочої температури, умов захоронення або занурення, способу встановлення та впливу механічних пошкоджень. Під час виробництва поверхню труби знежирюють, абразивно-струминно очищають до необхідного ступеня чистоти та анкерного профілю, нагрівають у кваліфікованому вікні для нанесення порошку та електростатично напилюють епоксидним порошком. Порошок плавиться при контакті з розпеченою сталлю, змочує пескоструминний профіль, геліює та хімічно зшиває, утворюючи безперервну термостійку плівку, яка прилипає безпосередньо до основи.
Це скріплене покриття обмежує контакт між сталлю та ґрунтовою вологою, ґрунтовими водами, розчиненими солями та іншими корозійними речовинами, і зазвичай використовується в поєднанні з належним чином розробленою системою катодного захисту для заглиблених або занурених нафто- та газопроводів. Термін FBE описує лише систему захисного покриття; він не визначає марку сталі, шлях виробництва, товщину стінки, розрахунковий тиск або механічні властивості основної труби.
Залежно від робочої температури, способу монтажу і впливу механічних пошкоджень труба з покриттям FBE може використовуватися:
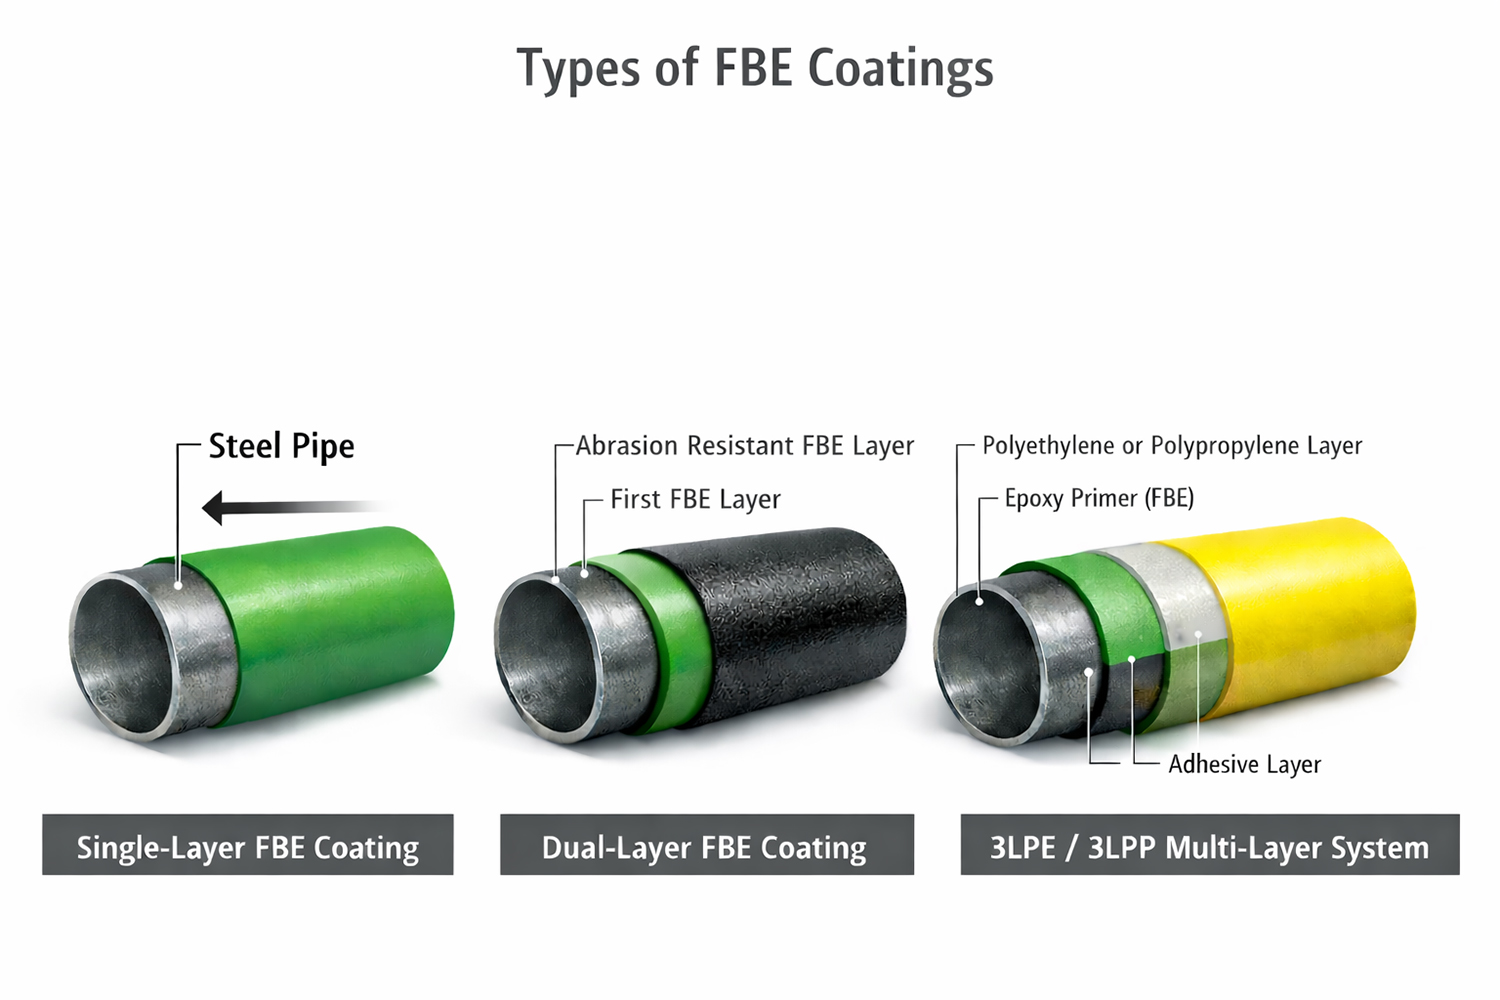
- одношаровий зовнішній FBE;
- Подвійний шар FBE зі стійким до стирання зовнішнім шаром;
- FBE як антикорозійний праймер у системі 3LPE або 3LPP;
- Внутрішня обшивка FBE, якщо це вимагається робочим середовищем і відповідним стандартом водопроводу або технологічного трубопроводу.
Зовнішні та внутрішні системи FBE повинні бути визначені окремо. Порошок, придатний для зовнішнього закопування труб, автоматично не підходить для питної води, виробничої води, хімічних речовин, внутрішньої експлуатації при високих температурах або функцій покращення потоку.
Типові застосування
Покриття FBE використовується там, де захист від корозії має бути виміряним шляхом контрольованої підготовки поверхні, нанесення покриття, перевірки ТПФ, виявлення відпустки, ремонту та записів про відстеження випуску.
Нафто- та газопроводи: Зовнішнє покриття FBE наноситься на заглиблені або занурені транспортні трубопроводи, збірні лінії та трубопроводи. Покриття ізолює сталь від вологого ґрунту, грунтових вод і розчинених іонних забруднень, зберігаючи сумісність із катодним захистом. При виборі необхідно враховувати робочу температуру, стан ґрунту, деформацію труби, конструкцію польового з’єднання, якість зворотної засипки та очікуване навантаження під час транспортування, прокладання та ривання.
Одношаровий FBE придатний, коли пошкодження установки контролюються. Двошаровий або стійкий до стирання FBE може бути призначений для перехресть через шосе, річкових переходів, горизонтально-направленого буріння (HDD) та інших прольотів, які піддаються підвищеному удару, подряпинам або пошкодженням від опору.
Водопровідні та каналізаційні труби: покриття та футерівку FBE можна наносити на сталеві водопровідні труби та фітинги відповідно до AWWA C213 та вимог проекту. Зовнішнє покриття захищає закопану сталь від корозії з боку землі, тоді як внутрішнє покриття має бути спеціально кваліфікованим для транспортованої води або стічних вод.
Для обслуговування питної води специфікація повинна визначати необхідне санітарне схвалення питної води, умови твердіння, допустимі межі зниження, метод випробування на розрив, вимоги до чистоти та обробку зварних кінців, фланців і польових з’єднань.
Фітинги та клапани: FBE можна застосовувати до колін, трійників, редукторів, корпусів клапанів та інших компонентів чорних або сталевих труб. Ці продукти вимагають додаткового огляду навколо країв, країв зварювання, переходів корпусу, кранів, порожнин і неправильної геометрії, оскільки електростатичне екранування та локальні втрати тепла можуть створювати зони тонкої плівки.
Якщо включені клапани або гідранти, обсяг покриття має відрізняти зовнішнє FBE від внутрішнього захисного покриття. AWWA C550 застосовується спеціально для внутрішніх покриттів клапанів і гідрантів, кваліфікованих для водопостачання, і не є загальним стандартом зовнішнього покриття для сталевих труб.
Арматура, залежно від проекту: епоксидна смола, зв’язана методом плавлення, також використовується в арматурній сталі для зменшення контакту з хлоридами та вологою в бетонних конструкціях. Тим не менш, арматура з покриттям FBE відповідає певним стандартам щодо матеріалів, згинання, транспортування та ремонту. Дані про кваліфікацію арматури не повинні використовуватися як доказ прийняття проекту труби з FBE-покриттям.
Обсяг специфікації покриття труб і пункти приймання
Практична специфікація покриття FBE пов’язує кожне поле замовлення з вимірним записом про виробництво або перевірку. Остаточні вимоги, як правило, впроваджуються через затверджений план перевірки та випробувань (ITP).
Зведення специфікацій для запиту пропозицій щодо покриття труб
| Концепція | Типове визначення в RFQ/ITP | Фокус прийняття |
|---|---|---|
| Система покриття | Один шар FBE, подвійний шар FBE, стійкий до стирання FBE або FBE як ґрунтовка в межах 3LPE/3LPP | Конструкція системи відповідає робочій температурі, способу монтажу та стійкості до механічних пошкоджень |
| Основна труба | Стандарт, видання, сорт, шлях виробництва, OD, товщина стінки, довжина та кінцевий стан | Правильний матеріал і геометрія труби надходять на лінію покриття |
| Підготовка поверхні | Ступінь чистоти, кваліфікований анкерний профіль, межі пилу та розчинних забруднень | Сталева поверхня придатна для стабільного зчеплення покриття |
| ДПФ/товщина | Мінімальний, номінальний або допустимий діапазон, модель показань і метод вимірювання | Товщина плівки достатня і розподіляється рівномірно без надлишків |
| Тест на розривність/пористість | Тип сповіщувача, основа напруги, сфера перевірки, правила ремонту та повторного випробування | Покриття утворює суцільний антикорозійний бар’єр без відкритих розривів |
| Кінці труб/зона без покриття (зрізання) | Зменшена довжина та допуск, стан фаски та тимчасовий захист | Польове зварювання та нанесення покриття на шви можна завершити без забруднення чи конфлікту розмірів |
| ремонт | Затверджений ремонтний матеріал, метод підготовки, максимальний розмір ремонту та обов’язкова повторна перевірка | Локальні дефекти закриваються під контрольованим і задокументованим процесом |
| Простежуваність | Ідентифікатор труби, пов’язаний із номером серії, партією покриття, партією порошку, звітами про перевірку та пакувальним листом | Фізичний конвеєр залишається підключеним до всього файлу випуску |
Для одношарових зовнішніх FBE, які використовуються в нафто- та газотранспортних трубопроводах, ISO 21809-2:2026 стосується кваліфікації, застосування, перевірки, випробувань, транспортування та зберігання. AMPP/NACE SP0394-2023 надає додаткові галузеві практики щодо одношарових зовнішніх волокон, що застосовуються на заводах.
CSA Z245.20:22 поширюється на епоксидне зовнішнє покриття сталевих труб, що наноситься заводом. CSA Z245.21 охоплює поліетиленове покриття, і його не слід використовувати як основний стандарт для покриття FBE.
AWWA C213-22 застосовується, якщо для сталевих водопровідних труб і фітингів визначено покриття або футеровку FBE. AWWA C550-24 поширюється на внутрішні захисні покриття клапанів і гідрантів у межах їх заявленої сфери водопостачання.
У замовленні має бути зазначено необхідне видання та будь-які доповнення до проекту. Посилання на стандарт не усуває необхідності визначати ТПФ, розрахункову температуру, скорочення, межі ремонту, кваліфікаційні випробування, частоту перевірок і проектну документацію.
Процес нанесення (підготовка поверхні, попередній нагрів, порошок, плавлення та затвердіння)
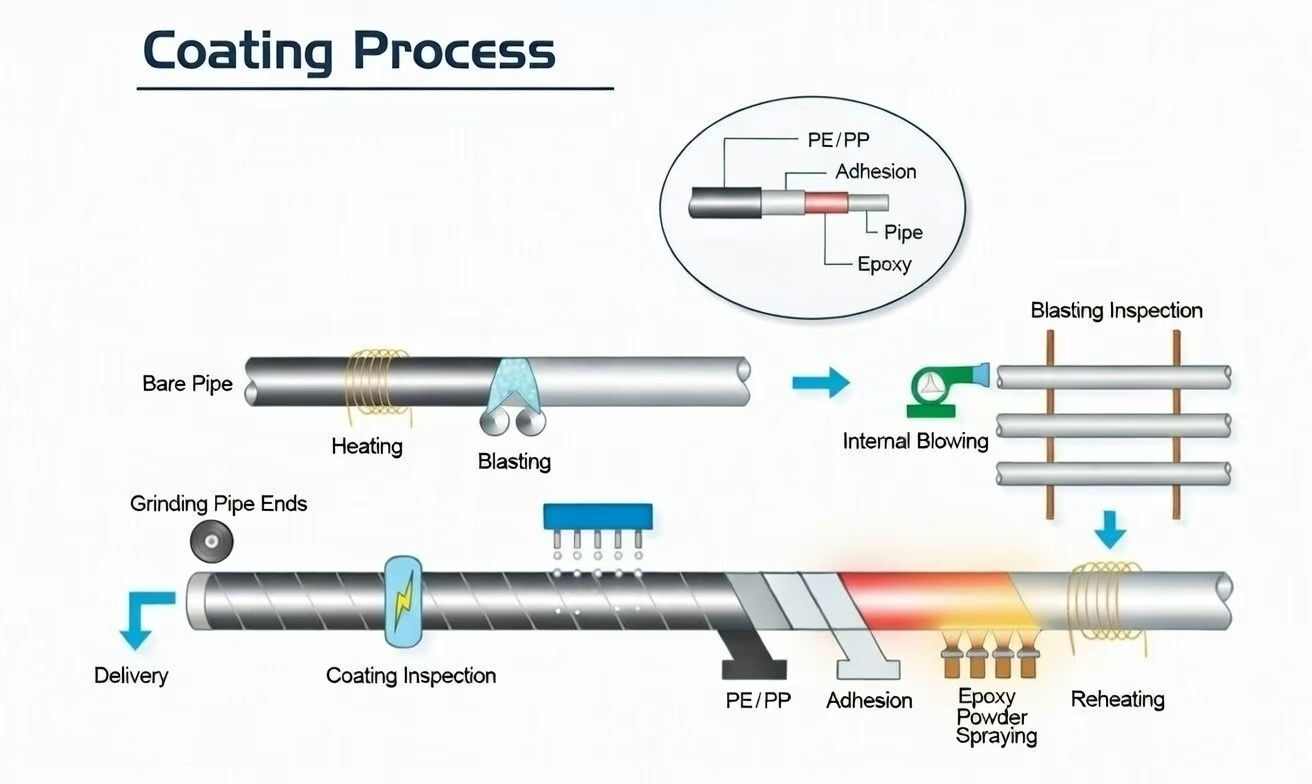
Поведінка покриття FBE визначається до того, як порошок досягне труби. Стан поверхні, термоконтроль, обробка порошку та історія затвердіння повинні підтримуватися в рамках кваліфікованого вікна процесу протягом усього виробництва.
1. Підготовка поверхні
Масло, мастило, тимчасові покриття, залишки маркування та інші забруднення видаляються перед абразивоструйним очищенням. Дефекти сталі, такі як гострі задирки, відшарування, бризки зварного шва та підняті шліфувальні кромки, необхідно виправляти, оскільки тонка термореактивна плівка не може надійно покрити неприйнятні умови основи.
Потім трубу піддають абразивоструйній обробці до визначеного ступеня чистоти, зазвичай ISO 8501-1 Sa 2½ або SSPC-SP 10/NACE №. 2, якщо це вимагається відповідною процедурою. Піскоструминна обробка також створює анкерний профіль, який сприяє механічному зчепленню між FBE і сталлю.
Перевірка може включати:
- візуальне порівняння чистоти;
- вимірювання профілю поверхні за допомогою копії стрічки або каліброваного приладу профілю;
- оцінка пилу;
- аналіз розчинних солей, якщо зазначено;
- перевірка температури поверхні труби і точки роси;
- підтвердження того, що вільні абразивні матеріали та вбудовані забруднення видалені;
- контроль інтервалу між піскоструминним очищенням і нанесенням покриття.
Необхідний анкерний профіль визначається вибраним порошком FBE та кваліфікованою процедурою нанесення покриття. Діапазон фіксованого профілю не повинен бути автоматично перекладений з іншої порошкової системи.
2. Попередній нагрів
Очищена труба нагрівається за допомогою індукційних котушок або іншої затвердженої системи нагріву. Сталь повинна досягти спеціального вікна для нанесення порошку перед тим, як потрапити в камеру для розпилення.
Контроль температури повинен враховувати:
- товщина стінки і теплоємність труби;
- рівномірність температури по окружності;
- зміна температури вздовж труби;
- втрати тепла біля торців і зон зрізу;
- швидкість лінії нанесення покриття;
- необхідний час гелеутворення та затвердіння;
- калібровані інфрачервоні та контактні вимірювальні прилади.
Температура сталі нижче кваліфікованого діапазону може спричинити неповне плавлення, погане змочування поверхні, слабку адгезію та недостатнє затвердіння. Надмірна температура може прискорити гелеутворення, зменшити гнучкість плівки, пошкодити порошок або створити неадекватні умови затвердіння. У виробничому журналі повинні бути вказані фактично виміряні температури, а не лише налаштування нагрівача.
3. Електростатичне нанесення порошку
Електростатично заряджений порошок FBE розпилюється на заземлену та нагріту сталеву трубу. Порошок плавиться при контакті, стікає до профілю струменя і зв’язується, утворюючи суцільну плівку.
Елементи керування програмою зазвичай включають:
- найменування та номер партії порошку;
- умови зберігання та термін придатності порошку;
- межі первинного та відновленого пилу;
- положення та натяг фарбопультів;
- швидкість подачі порошку;
- швидкість обертання труби або конвеєра;
- очищення фарбувальної камери;
- наплавлення на зварні шви;
- маскування та контроль зон вирубки;
- товщина плівки на кінцях труб і геометричні переходи.
Місцеву ТПФ слід перевіряти на зварювальних швах, в зонах ґрунту, на кінцях труб та інших місцях, де геометрія поверхні або коливання температури можуть вплинути на осадження покриття.
4. Затвердіння та охолодження
Під час нанесення залишкове тепло сталі дозволяє розплавленій епоксидній смолі утворювати гель і хімічно зшивати. Необхідні умови затвердіння залежать від складу порошку, температурної історії сталі, товщини плівки та часу, що минув перед загартуванням водою.
Затверджений порядок повинен визначати:
- вікно прийнятної температури застосування;
- мінімальний час затвердіння або витримки;
- обмеження швидкості лінії;
- час до загартування водою;
- додатковий підігрів при необхідності;
- метод перевірки затвердіння;
- дії, які слід виконати після відхилення температури або швидкості лінії.
Диференціальну скануючу калориметрію можна використовувати, коли потрібно оцінити властивості порошку, характеристики склування або ступінь затвердіння. Частота тестування та критерії прийнятності повинні відповідати застосовному стандарту, кваліфікації покриття та ITP проекту.
Охолодження починається тільки після досягнення достатнього затвердіння. Загартування повітрям, загартування водою або ступеневе охолодження можна використовувати відповідно до кваліфікованої процедури. Передчасне гартування може порушити затвердіння, тоді як неконтрольоване використання до належного охолодження може призвести до пошкодження або деформації готового покриття.
Після охолодження труба з покриттям FBE проходить візуальний огляд, вимірювання ТПФ, виявлення розривів, перевірку скорочення, дозволений ремонт, повторне випробування, маркування та захищене зберігання.
Ключові характеристики ефективності
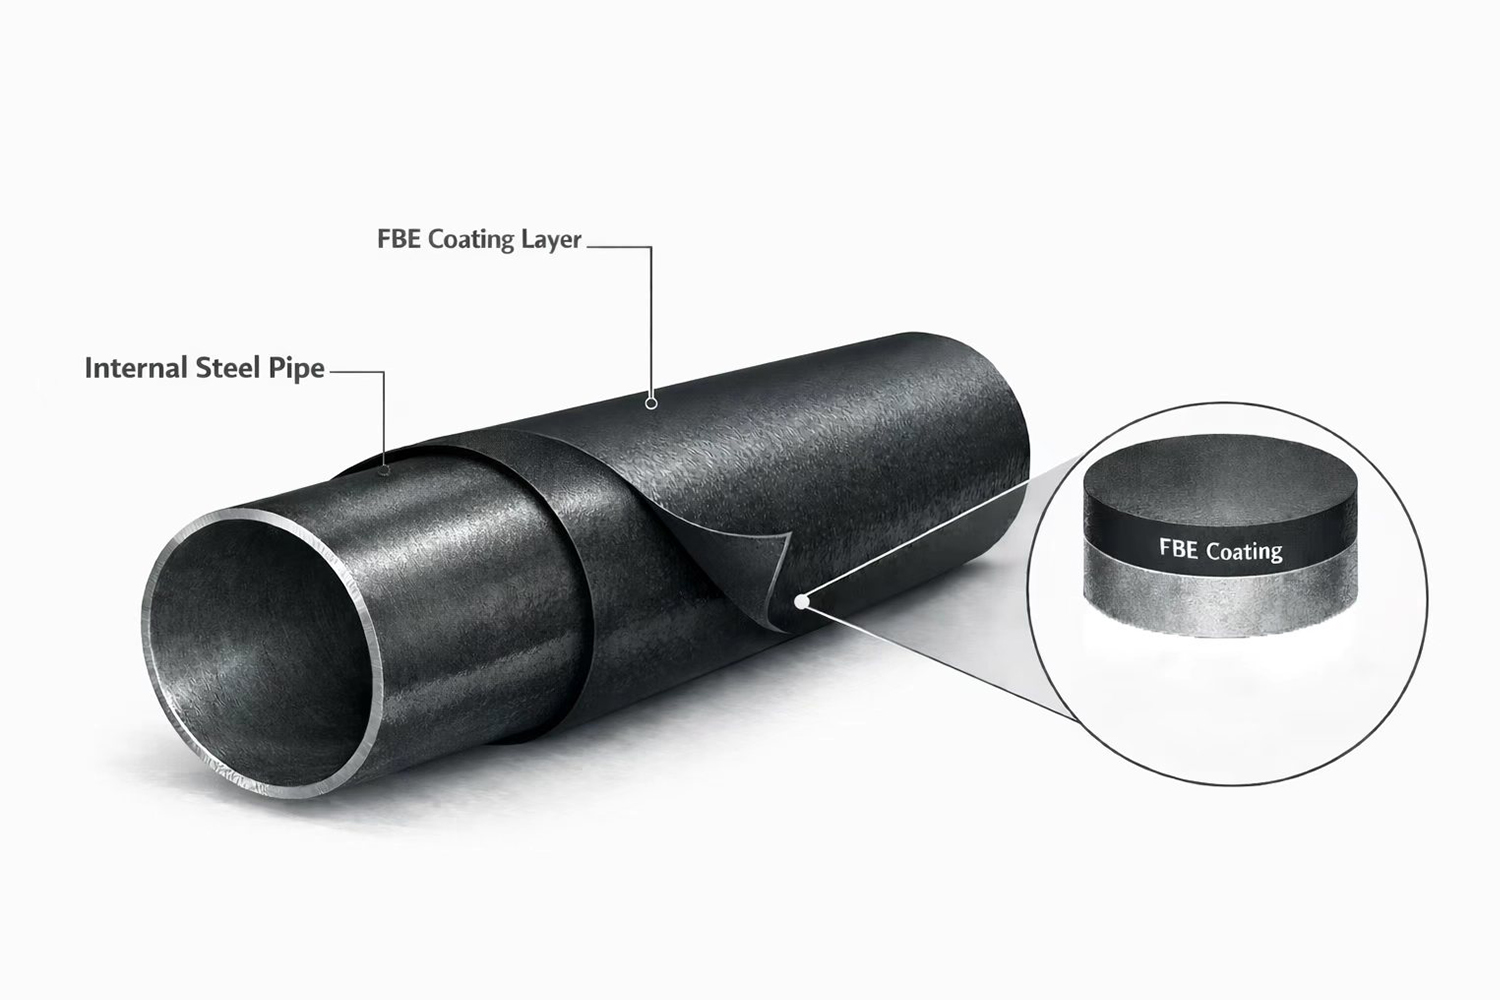
Вибрано епоксидне покриття на основі плавлення, оскільки його ефективність можна пов’язати з визначеними кваліфікаційними випробуваннями та вимірним контролем виробництва.
Захист від корозії: затверділа плівка відокремлює сталь від вологи, кисню, солей та інших зовнішніх агентів корозії. Ефективність залежить від суцільності покриття, адгезії, затвердіння, товщини плівки та придатності порошку, вибраного для фактичного робочого середовища.
Висока адгезія: FBE приклеюється безпосередньо до правильно підготовленої сталі. Стабільна адгезія вимагає контрольованого очищення, анкерного профілю, температури нанесення, затвердіння та захисту від забруднення між піскоструминним очищенням і покриттям.
Хімічна стійкість: кваліфіковані системи FBE можуть протистояти різноманітним хімічним речовинам у ґрунті, компонентам ґрунтових вод і трубопроводам. Стійкість до хімічних речовин залежить від продукту та температури, і її слід підтверджувати фактичним впливом, а не описувати як необмежену стійкість.
Стійкість до катодного розриву: Для трубопроводів, що працюють з катодним захистом, система покриття регулярно оцінюється на його опір розриву навколо навмисного дефекту за певної напруги, електроліту, температури та часу впливу. Результати кваліфікації не є взаємозамінними між порошками, циклами затвердіння або робочими температурами.
Міцність і гнучкість: кваліфікована система FBE забезпечує ударостійкість під час транспортування та може вмістити контрольовану деформацію труби. Фактична гнучкість залежить від хімічного складу порошку, ТСП, затвердіння, діаметра труби, товщини стінки та умов згинання. Двошарові системи можна вибрати там, де потрібна більша стійкість до стирання та пошкодження монтажу.
Гладка поверхня, яку можна перевірити. Зовнішній FBE забезпечує гладку поверхню, яка полегшує візуальний контроль, перевірку ДПФ і перевірку розривів. Він не зменшує внутрішній опір потоку труби, оскільки розташований на зовнішній стороні труби. Про зменшення внутрішньої шорсткості можна говорити лише тоді, коли наноситься окремо специфіковане та кваліфіковане внутрішнє покриття FBE.
Системні інтерфейси: епоксидна грунтовка та епоксидна фарба
Документи щодо покриття часто включають кілька термінів епоксидної смоли, оскільки різні покриття та різні робочі місця вимагають різних методів нанесення.
• Епоксидний грунт: у багатошарових системах зовнішніх покриттів (наприклад, поліолефінових системах) епоксидний базовий шар часто описують як епоксидний грунт, оскільки він кріпить систему до обробленої піскоструменем сталі та служить основним бар’єром від корозії. У багатьох виробничих лініях FBE діє як шар епоксидної ґрунтовки у всій структурі системи. • Стійке до стирання двошарове FBE (визначено проектом): якщо ризик пошкодження під час монтажу зростає на перехрестях (автомагістралі, водні шляхи та транспортні затори), можна замовити стійкі до стирання або двошарові FBE системи, щоб забезпечити додатковий механічний захист, крім стандартного одношарового FBE-покриття. • Епоксидна фарба: у місцях польових з’єднань, кривих цехів і при локальних ремонтах порошкове сплавлення, що наноситься на заводі, зазвичай не наноситься повторно на місці. У цих сферах часто вказуються епоксидні матеріали, що наносяться в рідині, наприклад епоксидна фарба для смугового покриття, підправки або ремонту, з наступним повторним тестуванням цілісності для повного прийняття.
Види та варіанти
Покриття FBE поставляється в різних конструкціях залежно від впливу корозії, робочої температури та ризику пошкодження під час встановлення.
Single Coat FBE: один шар термореактивного епоксидного порошку, нанесеного безпосередньо на підготовлену сталь. Він використовується як основний зовнішній антикорозійний бар’єр, де належним чином контролюється транспортування труб, стан траншеї та пошкодження засипки.
Запит на пропозицію має визначати кваліфікацію порошку, DFT, підготовку поверхні, вікно нанесення та затвердіння, скорочення, тестування на розриви, ліміти ремонту та записи щодо відстеження.
Двошаровий FBE: двошарова конструкція додає стійкий до стирання або механічно посилений зовнішній шар поверх основного антикорозійного FBE. Використовується на перехрестях, пересіченій місцевості, заносі HDD та інших місцях, де один шар може бути підданий більшим механічним пошкодженням.
Двошаровий FBE не усуває потреби в обережному поводженні, належних роликах, м’яких опорах, сумісному покритті польового зв’язку та перевірці після встановлення.
- 3Багатошарові системи LPE та 3LPP: FBE утворює перший антикорозійний шар у тришаровому поліолефіновому покритті. Адгезивний шар з’єднує FBE із зовнішнім шаром PE або PP, а поліолефін забезпечує додаткову механічну та вологозахищену дію.
У запиті пропозицій має бути вказано повну систему 3LPE або 3LPP, індивідуальні вимоги до кожного шару, загальну товщину, геометрію скорочення, випробування на відрив або прилипання, перевірку розривів, систему ремонту та пакет відстеження.
Перевірка та пакет документів
Прийняття покриття FBE зазвичай припиняється, коли покупець може (1) перевірити, що система покриття та обсяг перевірки відповідають RFQ/ITP, (2) відстежити кожну довжину труби до партії покриття та протоколу її випробувань, і (3) підтвердити, що ремонт і повторні випробування були завершені та зафіксовані без відкритих утримань.
Типові результати включають: ⒈ Записи про контроль матеріалів і процесів: процедура нанесення покриття та ITP (затверджено проект), записи про вхідні інспекції, партії епоксидного порошку/сертифікати партій (CoA), відстеження партії, контроль зберігання/терміну придатності та параметри процесу лінії, що охоплюють контроль абразиву, цілі профілю поверхні та вікно температури попереднього нагріву (180–250 градусів), що використовується у виробництві. ⒉ Докази підготовки поверхні та нанесення: перевірка чистоти (наприклад, Sa 2½ / NACE № . 2, якщо зазначено), показники профілю поверхні (наприклад, 50–100 мкм, якщо зазначено), показання температури попереднього нагріву вздовж трубопроводу та записи про застосування, що підтверджують повторюваність у всій виробничій партії та на кінцях/зонах скорочення. ⒊ Звіти про перевірку готового покриття: результати DFT з ідентифікацією приладу, що простежується, і визначеною схемою зчитування (мін./середнє/макс. порівняно з заданим діапазоном), записи випробувань на розривність (джип) із зазначенням критеріїв напруги випробування, обсяг покриття, результати та знайдені розриви, а також нотатки візуального огляду щодо стану покриття та відповідності кінця/скорочення. ⒋ Пакет закриття ремонту та повторного випробування: запис про ремонт із детальним описом типу дефекту, розташування (за ідентифікатором труби та положенням), матеріалу/методу ремонту, підтвердження затвердіння (за потреби) та необхідних результатів повторного випробування (повторне випробування на розрив і будь-яка додаткова перевірка DFT) до тих пір, поки не буде прийнято безперервність без відкритого ремонту. ⒌ Файл відстеження та випуску: матриця відстеження, що пов’язує маркування/ідентифікатор труби з партією покриття та партією порошку, номери звітів про інспекцію (DFT/розриви/ремонти) та елементи пакувального списку, що підтверджується сертифікатами калібрування інспекційного обладнання (DFT-метр, детектор розривів, прилади для вимірювання температури) та визначені проектом лабораторні/кваліфікаційні записи, якщо це необхідно (наприклад, адгезія, катодний відрив, удар/тертя).
Постачання та підтримка виконання проекту
GNEE підтримує доставку покриттів FBE шляхом узгодження обсягу покриття з вимірними доказами прийняття, щоб перевірка запиту на пропозицію, виконання ITP і схвалення випуску могли бути закриті після першого подання.
Покриття продуктивності зазвичай включає: Підтвердження обсягу: тип системи покриття (одношаровий FBE, стійкий до стирання подвійний шар FBE або FBE як епоксидна грунтовка на 3LPE/3LPP), вікно DFT, критерії випробування на розривність (джип), довжина скорочення, обмеження ремонту та вимоги до повторного випробування, що відповідають методу монтажу та інтерфейсу польового з’єднання. Контроль партії та документації: ідентифікація труб, пов’язана з партією покриття та партією порошку, із показаннями DFT, записами випробувань на розриви та записами про ремонт/повторне випробування, упорядкованими за довжиною труби чи партією та пов’язаними з елементами пакувального списку. Захист від транспортування: захист від відсікання та скосу/кінця визначено та застосовано для зменшення пошкоджень під час навантаження, транспортування та обробки на майданчику, підтримуючи незмінний стан торців для зварювання в полі та покриття з’єднань. Файл випуску: консолідований пакет, який об’єднує записи про процес нанесення покриттів, результати перевірок, докази калібрування/кваліфікації (визначені проектом), листування щодо відстеження та транспортні документи в структуру, готову до перевірки, щоб мінімізувати цикли повторного подання.
Безкоштовна пропозиція
Часті запитання (FAQ)
Q1: Що таке епоксидне покриття, скріплене плавленням, і що означає «сварювання» у покритті FBE? A1: Епоксидне покриття на основі плавлення – це епоксидне порошкове покриття, нанесене на попередньо нагріту сталь; "плавлення" - це плавлення порошку та його змочування на гарячій поверхні сталі, його течія до утворення безперервної плівки та його подальше затвердіння до перетворення зшитого епоксидного бар'єру.
Q2: Чи є різниця між покриттям FBE і порошковим покриттям FBE? A2: Покриття FBE описує остаточне затверділе покриття на трубі або компоненті, тоді як порошкове покриття FBE підкреслює порошковий матеріал і процес нанесення порошку, який використовується для формування цього покриття.
Q3: Які елементи перевірки зазвичай використовуються для прийняття покриття FBE на трубі з покриттям? A3: Прийняття зазвичай зосереджується на розподілі товщини сухої плівки (DFT), випробуванні розривів/пористості, записах ремонту та повторних випробувань, моніторингу скорочення/закінчення стану та простежуваності, пов’язуючи ідентифікатор труби з партією покриття та записами перевірок.
Q4: Де епоксидна грунтовка та епоксидна фарба вписуються в проект покриття труб, який вказує FBE? A4: Епоксидний грунт зазвичай описує епоксидне базове покриття в багатошарових системах, де FBE може виступати в якості грунтовки, тоді як епоксидна фарба зазвичай використовується для покриття польових швів або локального ремонту, коли порошкове сплавлення не наноситься повторно на місці.
Популярні Мітки: fbe (епоксидне сплавне покриття) для труб, постачальник, на замовлення, оптом, дешево, знижка, прайс-лист, низька ціна, в наявності, безкоштовна книга зразків


